

Bagaimana lini produksi biji coklat otomatis dapat mencapai produksi skala besar yang efisien dan akurat?
Seiring dengan berkembangnya pasar coklat global, lini produksi biji coklat otomatis telah menjadi kunci untuk mencapai produksi skala besar yang efisien dan akurat. Mulai dari masuknya bahan mentah ke dalam jalur produksi hingga keluaran produk jadi, rantai produksi yang kompleks ini mencakup banyak komponen inti dan teknologi mutakhir, dan setiap tautan memainkan peran yang menentukan dalam kualitas dan efisiensi produksi produk akhir.
1. Komponen inti dan prinsip kerja lini produksi biji coklat otomatis
(I) Transportasi bahan mentah dan sistem peleburan
Sistem pengangkutan dan peleburan bahan mentah merupakan titik awal produksi biji coklat otomatis. Perusahaan ini melakukan tugas penting untuk mengubah bahan mentah coklat padat menjadi cairan yang dapat diproses. Sistem ini biasanya terdiri dari tempat penyimpanan bahan mentah, konveyor sekrup, tangki peleburan kontinu, dan peralatan lainnya.
Tempat penyimpanan bahan baku sebagian besar terbuat dari baja tahan karat, yang memiliki penyegelan dan ketahanan korosi yang baik, serta secara efektif dapat mencegah bahan mentah dari kelembapan, oksidasi, dan kontaminasi. Bin tersebut biasanya dilengkapi dengan sensor level material untuk memantau cadangan bahan baku secara real time. Ketika bahan baku lebih rendah dari nilai yang ditetapkan, sistem akan secara otomatis membunyikan alarm untuk mengingatkan staf agar mengisi kembali bahan baku tepat waktu.
Konveyor sekrup bertanggung jawab untuk membawa bahan mentah dari tempat penyimpanan ke tangki peleburan. Ini menggerakkan bilah spiral untuk berputar melalui motor, sehingga bahan mentah bergerak secara aksial di dalam pipa pengangkut. Kecepatan pengangkutan konveyor sekrup dapat disesuaikan dengan kebutuhan produksi untuk memastikan pasokan bahan baku yang stabil.
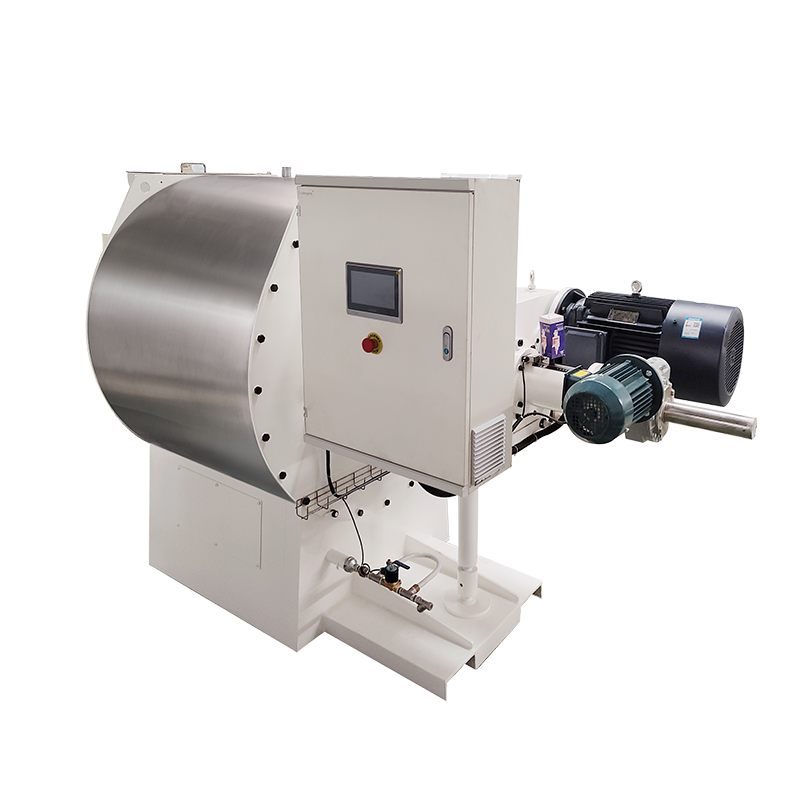
Tangki peleburan kontinyu adalah peralatan inti untuk peleburan bahan mentah. Tangki mengadopsi struktur berjaket dan dapat dipanaskan dengan uap atau minyak panas. Alat pengaduk dipasang di dalam tangki untuk memastikan bahan baku dipanaskan secara merata selama proses peleburan untuk menghindari panas berlebih dan penurunan kualitas coklat. Selain itu, tangki peleburan juga dilengkapi dengan sistem pengatur suhu, yang secara akurat dapat mengontrol suhu di atas titik leleh bahan baku coklat, umumnya antara 40-45℃, untuk memastikan bahan baku meleleh sepenuhnya.
Selama proses pengerjaan, bahan baku coklat padat terlebih dahulu masuk ke tempat penyimpanan bahan baku, kemudian diangkut ke tangki peleburan kontinyu melalui konveyor sekrup. Di dalam tangki peleburan, bahan mentah secara bertahap melebur menjadi cairan di bawah aksi pemanasan dan pengadukan. Setelah periode pelestarian panas tertentu, coklat cair diangkut ke jalur produksi berikutnya - modul cetakan injeksi presisi melalui pipa.
(II) Modul cetakan injeksi presisi
Modul cetakan injeksi presisi adalah penghubung utama dalam menentukan bentuk dan kualitas biji coklat. Modul ini terutama terdiri dari cetakan, pompa injeksi, mekanisme penentuan posisi, dan sistem penggerak.
Cetakan adalah komponen inti dari modul cetakan injeksi presisi, dan keakuratan desainnya secara langsung mempengaruhi bentuk dan ukuran biji coklat. Cetakan biasanya terbuat dari baja tahan karat atau paduan aluminium food grade, dan permukaannya dipoles halus untuk memastikan permukaan akhir biji coklat. Ada beberapa rongga berbentuk biji coklat yang didistribusikan pada cetakan, dan ukuran serta bentuk rongga disesuaikan dengan kebutuhan produk.
Pompa injeksi bertanggung jawab untuk menyuntikkan coklat cair secara akurat ke dalam rongga cetakan. Pompa injeksi yang umum termasuk pompa roda gigi dan pompa pendorong. Pompa roda gigi memiliki karakteristik struktur sederhana dan aliran stabil, serta cocok untuk mengalirkan coklat cair dengan viskositas sedang dan rendah; pompa pendorong memiliki tekanan dan akurasi yang lebih tinggi, dan dapat mencapai injeksi presisi tinggi dalam jumlah mikro, yang cocok untuk produksi biji coklat dengan persyaratan konsistensi berat yang tinggi. Aliran dan tekanan pompa injeksi dapat diatur secara tepat melalui sistem kontrol untuk memastikan jumlah coklat yang disuntikkan ke setiap rongga konsisten.
Mekanisme penentuan posisi dan sistem penggerak digunakan untuk mencapai penentuan posisi yang akurat dan pergerakan cetakan yang cepat. Mekanisme pemosisian menggunakan pemandu linier presisi tinggi dan sekrup bola untuk memastikan keakuratan posisi cetakan selama pergerakan. Sistem penggerak biasanya menggunakan motor servo untuk mengontrol kecepatan dan sudut motor guna mencapai start dan stop yang tepat serta pergantian cetakan yang cepat, sehingga meningkatkan efisiensi produksi.
Saat bekerja, pompa injeksi menyuntikkan coklat cair ke dalam rongga cetakan pada laju aliran dan tekanan yang ditentukan, dan mekanisme penentuan posisi serta sistem penggerak memindahkan cetakan secara akurat ke posisi injeksi dan posisi cetakan untuk menyelesaikan proses pencetakan injeksi biji coklat.
(III) Teknologi demoulding dan pendinginan otomatis
Teknologi demoulding dan pendinginan otomatis merupakan langkah penting untuk memastikan biji coklat dapat dipisahkan dengan lancar dari cetakan dan mempertahankan bentuk yang stabil. Langkah ini terutama mencakup terowongan pendingin, mekanisme demoulding, dan perangkat pengangkut.
- Terowongan pendingin merupakan peralatan utama untuk mendinginkan dan membentuk biji coklat. Pendinginan udara paksa atau campuran udara dingin dan air dingin digunakan di dalam terowongan untuk mendinginkan biji coklat dengan cepat dalam waktu singkat. Terowongan pendingin biasanya dibagi menjadi beberapa zona suhu, dan suhu serta kecepatan angin dari setiap zona suhu dapat disesuaikan secara independen. Secara umum, setelah biji coklat memasuki terowongan pendingin, biji coklat terlebih dahulu didinginkan terlebih dahulu di zona suhu tinggi (sekitar 25-30℃) untuk membuat permukaan awalnya membeku, dan kemudian memasuki zona suhu rendah (sekitar 15-20℃) untuk pendinginan dalam agar bagian dalamnya benar-benar mengeras. Waktu pendinginan disesuaikan dengan ukuran dan ketebalan biji coklat, umumnya sekitar 10-20 menit.
- Mekanisme demoulding bertanggung jawab untuk mengeluarkan biji coklat yang didinginkan dan dibentuk dari cetakan. Mekanisme demoulding yang umum mencakup tipe ejeksi dan tipe flip. Mekanisme demoulding tipe ejeksi memasang batang dorong di bagian bawah cetakan. Ketika cetakan mencapai posisi demoulding, batang dorong mendorong ke atas untuk mendorong biji coklat keluar dari rongga cetakan; mekanisme flip demoulding membalik cetakan pada sudut tertentu untuk memungkinkan biji coklat dikeluarkan dari cetakan di bawah pengaruh gravitasi. Mekanisme demoulding digerakkan oleh silinder pneumatik atau silinder hidrolik. Gaya dan kecepatan proses demoulding dikontrol secara tepat oleh sistem kontrol untuk mencegah kerusakan biji coklat selama proses demoulding.
- Alat pengangkut digunakan untuk membawa biji coklat setelah proses demoulding ke proses pengemasan selanjutnya. Alat pengangkut biasanya menggunakan konveyor sabuk atau konveyor rantai, dan permukaannya diberi perlakuan food grade untuk memastikan biji coklat tidak terkontaminasi selama proses pengangkutan. Kecepatan pengangkutan dapat disesuaikan dengan ritme produksi untuk memastikan pengoperasian jalur produksi yang berkelanjutan dan stabil.
2. Analisis inovasi teknologi utama
(I) Pengaruh akurasi pengaturan suhu terhadap kristalisasi coklat
Proses kristalisasi coklat sangat sensitif terhadap suhu, dan keakuratan pengatur suhu secara langsung mempengaruhi kualitas dan rasa coklat. Dalam proses produksi coklat, kristalisasi yang benar dapat membuat coklat memiliki kilap, kerenyahan dan rasa yang baik, sedangkan kristalisasi yang tidak tepat akan menimbulkan masalah seperti memutihkan permukaan coklat dan melunakkan tekstur.
Lini produksi biji coklat otomatis menggunakan sensor suhu presisi tinggi dan algoritma kontrol suhu canggih untuk mencapai kontrol suhu yang tepat pada setiap tautan dalam proses produksi. Sensor suhu biasanya menggunakan termokopel atau resistor termal yang memiliki karakteristik kecepatan respon yang cepat dan akurasi pengukuran yang tinggi. Mereka dapat memantau parameter utama bahan baku coklat seperti suhu leleh, suhu injeksi, suhu pendinginan, dll. secara real time.
Algoritma kendali suhu menggunakan strategi kendali tingkat lanjut seperti kendali PID (proportional-integral-differential) atau kendali fuzzy. Kontrol PID dapat secara otomatis menyesuaikan daya keluaran peralatan pemanas atau pendingin sesuai dengan penyimpangan suhu, sehingga suhu dapat dengan cepat stabil mendekati nilai yang ditetapkan; kontrol fuzzy dapat menangani masalah kontrol suhu nonlinier dan perubahan waktu dengan lebih baik serta meningkatkan kemampuan beradaptasi dan stabilitas sistem kontrol suhu.
Dalam produksi sebenarnya, misalnya pada proses pendinginan biji coklat, suhu setiap zona suhu di terowongan pendingin dikontrol secara tepat sehingga biji coklat dapat mengkristal pada gradien suhu yang sesuai, sehingga membentuk struktur kristal yang halus dan seragam, memberikan kualitas dan rasa coklat yang baik.
(II) Desain mekanis sistem sinkronisasi cetakan
Sistem sinkronisasi cetakan adalah kunci untuk memastikan pengoperasian lini produksi biji coklat otomatis yang efisien. Sistem perlu memastikan bahwa cetakan bergerak secara akurat dan sinkron di setiap tautan seperti injeksi, pendinginan, dan demoulding untuk menghindari masalah seperti kebocoran dan ketidaksejajaran.
Desain mekanis sistem sinkronisasi cetakan terutama mencakup mekanisme transmisi, mekanisme penentuan posisi, dan perangkat kontrol sinkronisasi. Mekanisme transmisinya biasanya menggunakan penggerak rantai atau penggerak sabuk sinkron, yang memiliki ciri transmisi halus dan kebisingan rendah. Penggerak rantai cocok untuk acara dengan beban besar dan dapat memastikan stabilitas cetakan selama operasi kecepatan tinggi; penggerak sabuk sinkron memiliki keunggulan akurasi transmisi yang tinggi dan tidak memerlukan pelumasan, serta cocok untuk sistem sinkronisasi cetakan dengan persyaratan presisi tinggi.
Mekanisme pemosisian menggunakan pemandu linier presisi tinggi, sekrup bola, dan pin pemosisian untuk mencapai pemosisian cetakan yang akurat. Pemandu linier dan sekrup bola memberikan gerakan linier pada cetakan, memastikan keakuratan dan stabilitas cetakan selama pergerakan; pin pemosisian memposisikan cetakan secara akurat ketika mencapai posisi yang ditentukan, memastikan bahwa cetakan diposisikan secara akurat.
Perangkat kontrol sinkron menggunakan PLC (Programmable Logic Controller) atau pengontrol gerak untuk mencapai kontrol yang tepat dan koordinasi sinkron dari setiap tindakan cetakan dengan menulis program. Perangkat kontrol sinkron dapat secara otomatis menyesuaikan parameter gerakan cetakan sesuai dengan kecepatan operasi jalur produksi dan ritme produksi untuk memastikan sinkronisasi akurat dari tindakan cetakan di setiap tautan.
(III) Rencana pengendalian konsistensi berat produk
Konsistensi berat produk merupakan salah satu indikator penting untuk mengukur kualitas produksi lini produksi biji coklat otomatis. Untuk mencapai konsistensi berat produk, lini produksi mengadopsi berbagai skema pengendalian.
Dengan mengontrol aliran dan tekanan pompa injeksi secara tepat, jumlah coklat yang disuntikkan ke setiap rongga dipastikan konsisten. Aliran dan tekanan pompa injeksi dapat diatur secara tepat sesuai dengan kebutuhan berat biji coklat, dan proses injeksi dipantau dan umpan balik dikontrol secara real time melalui sensor tekanan dan sensor aliran. Ketika terdeteksi adanya penyimpangan jumlah injeksi, sistem kontrol akan secara otomatis menyesuaikan parameter pompa injeksi untuk mengembalikan jumlah injeksi ke nilai yang ditetapkan.
Peralatan penimbangan dan pengujian online digunakan untuk melakukan penimbangan dan pengujian biji coklat yang diproduksi secara real-time. Peralatan penimbangan dan pengujian online biasanya menggunakan sensor penimbangan presisi tinggi dan sistem pemrosesan data cepat, yang dapat menimbang dan menguji biji coklat dalam jumlah besar dalam waktu singkat. Ketika terdeteksi bahwa berat biji coklat melebihi kisaran kesalahan yang diperbolehkan, sistem akan secara otomatis menghapus produk yang tidak memenuhi syarat dan menyesuaikan pompa injeksi dan peralatan terkait lainnya untuk memastikan konsistensi berat produk berikutnya.
Masalah ketidakkonsistenan berat produk yang disebabkan oleh perbedaan cetakan dan fluktuasi proses juga dapat dikurangi dengan mengoptimalkan desain cetakan dan proses produksi. Misalnya, rongga cetakan dapat diproses dan dipoles secara tepat untuk memastikan konsistensi ukuran dan bentuk rongga; suhu, viskositas, dan parameter lain dari bahan baku coklat dapat dikontrol secara wajar untuk menjamin stabilitas proses injeksi.
3. Solusi Optimasi Efisiensi Lini Produksi
(I) Model perhitungan kapasitas produksi per satuan waktu
Model perhitungan kapasitas satuan waktu merupakan alat penting untuk mengevaluasi efisiensi produksi lini produksi biji coklat otomatis. Model tersebut menghitung jumlah biji coklat yang dapat diproduksi oleh lini produksi per satuan waktu dengan mempertimbangkan secara komprehensif kapasitas produksi dan ritme produksi setiap link dalam lini produksi.
Rumus untuk menghitung kapasitas produksi per satuan waktu adalah: Kapasitas produksi = 60 / Siklus produksi × Jumlah biji coklat per rongga × Jumlah cetakan. Siklus produksi mengacu pada waktu yang diperlukan untuk memproduksi satu batch lengkap biji coklat, termasuk total waktu setiap tautan seperti transportasi bahan mentah dan waktu peleburan, waktu pencetakan injeksi, waktu pendinginan, waktu demoulding, dll. Jumlah biji coklat per rongga dan jumlah cetakan ditentukan sesuai dengan parameter desain cetakan.
Dalam produksi aktual, dengan mengukur dan menganalisis waktu setiap tautan di jalur produksi secara akurat, kita dapat mengetahui tautan kemacetan yang memengaruhi ritme produksi, dan mengambil langkah-langkah pengoptimalan yang sesuai, seperti meningkatkan kecepatan pengoperasian peralatan, mengoptimalkan proses produksi, dan mengurangi waktu henti kegagalan peralatan, sehingga meningkatkan kapasitas waktu unit lini produksi.
(II) Tautan peralatan dan pencocokan ketukan
Keterkaitan peralatan dan pencocokan ritme adalah kunci untuk memastikan pengoperasian lini produksi biji coklat otomatis yang efisien dan stabil. Berbagai peralatan di lini produksi, seperti sistem pengangkutan dan peleburan bahan mentah, modul pencetakan injeksi presisi, teknologi demoulding dan pendinginan otomatis, dll., perlu berkoordinasi satu sama lain dan beroperasi sesuai dengan ritme produksi tertentu.
Untuk mencapai keterkaitan peralatan dan pencocokan ketukan, lini produksi menggunakan PLC atau sistem kontrol otomasi industri. Sistem memantau dan mengontrol status pengoperasian setiap perangkat secara real time untuk mencapai transmisi sinyal dan kerja kolaboratif antar perangkat. Misalnya, ketika sistem pengangkutan dan peleburan bahan mentah menyelesaikan peleburan bahan mentah, sistem tersebut akan mengirimkan sinyal ke modul cetakan injeksi presisi untuk memberitahukannya agar bersiap menerima coklat cair; setelah modul cetakan injeksi presisi menyelesaikan cetakan injeksi, modul ini akan mengirimkan sinyal ke teknologi demoulding dan pendinginan otomatis untuk memulai prosedur pendinginan dan demoulding.
Pada saat yang sama, sistem kontrol akan secara otomatis menyesuaikan parameter pengoperasian setiap perangkat sesuai dengan pengoperasian sebenarnya dari jalur produksi untuk menjaga ritme produksi tetap stabil. Ketika suatu perangkat gagal atau melambat, sistem kontrol akan secara otomatis menyesuaikan kecepatan pengoperasian perangkat lain untuk memastikan efisiensi pengoperasian jalur produksi secara keseluruhan.
(III) Mekanisme peringatan kesalahan umum
Mekanisme peringatan kesalahan umum merupakan sarana penting untuk meningkatkan keandalan dan stabilitas jalur produksi biji coklat otomatis. Mekanisme ini mendeteksi potensi kegagalan peralatan terlebih dahulu melalui pemantauan dan analisis parameter pengoperasian peralatan secara real-time, dan mengeluarkan sinyal peringatan tepat waktu sehingga staf dapat mengambil tindakan yang tepat untuk mengatasinya dan menghindari terjadinya dan perluasan kegagalan.
Mekanisme peringatan kesalahan umum terutama mencakup pemantauan sensor, analisis data, dan sistem peringatan. Bagian pemantauan sensor mengumpulkan parameter pengoperasian peralatan secara real time dengan memasang berbagai sensor di bagian-bagian penting peralatan, seperti sensor suhu, sensor tekanan, sensor getaran, sensor arus, dll.
Bagian analisis data menggunakan penambangan data, pembelajaran mesin, dan teknologi lainnya untuk menganalisis dan memproses sejumlah besar data yang dikumpulkan. Dengan menetapkan model status pengoperasian peralatan dan model prediksi kesalahan, tren perubahan parameter pengoperasian peralatan dianalisis untuk menentukan apakah peralatan tersebut memiliki kesalahan tersembunyi. Misalnya, ketika nilai getaran peralatan tiba-tiba meningkat atau suhu terus meningkat, sistem analisis data akan menentukan bahwa peralatan tersebut mungkin mengalami kegagalan mekanis atau masalah panas berlebih dan mengeluarkan sinyal peringatan.
Sistem peringatan dini akan segera menyampaikan informasi peringatan kesalahan kepada staf melalui alarm suara dan cahaya, notifikasi SMS, pengingat email, dll. Setelah menerima informasi peringatan dini, staf dapat segera memeriksa dan memperbaiki peralatan untuk menghindari terjadinya dan perluasan kesalahan dan memastikan pengoperasian normal jalur produksi.
4. Standar industri dan poin-poin penting pengendalian kualitas
(I) Persyaratan kepatuhan untuk bahan food grade
Semua bahan yang terlibat dalam lini produksi biji coklat otomatis harus memenuhi standar food grade untuk menjamin keamanan dan kebersihan produk coklat. Bahan food grade wajib memiliki kestabilan kimia yang baik, tidak beracun dan tidak berbahaya, serta tidak bereaksi secara kimia dengan bahan baku coklat.
Badan peralatan, saluran pipa, cetakan, dan bagian lain di jalur produksi biasanya terbuat dari baja tahan karat 304 atau 316, yang memiliki ketahanan korosi dan sifat higienis yang baik, serta secara efektif dapat mencegah peralatan berkarat dan mencemari produk coklat. Segel, gasket dan bagian lain yang bersentuhan langsung dengan bahan baku coklat terbuat dari karet atau silikon food grade, yang memiliki kelenturan dan sifat penyegelan yang baik serta memenuhi standar kebersihan dan keamanan pangan.
Selain itu, selama proses desain dan pembuatan jalur produksi, standar keselamatan dan spesifikasi kebersihan peralatan produksi pangan yang relevan juga harus dipatuhi, seperti sistem manajemen keamanan pangan ISO 22000, sistem HACCP (Analisis Bahaya dan Titik Kontrol Kritis), dll., untuk memastikan bahwa desain dan pembuatan jalur produksi memenuhi persyaratan keamanan pangan.
(II) Kontrol penyelesaian permukaan produk
Permukaan akhir produk merupakan salah satu indikator penting untuk mengukur kualitas biji coklat, yang secara langsung mempengaruhi pengalaman visual dan keinginan pembelian konsumen. Untuk memastikan permukaan akhir biji coklat, perlu dilakukan pengendalian desain cetakan, kualitas bahan baku, proses produksi dan aspek lainnya.
- Dari segi desain cetakan, permukaan cetakan perlu dipoles halus untuk mengurangi kekasaran permukaan agar biji coklat dapat mempertahankan permukaan halus setelah dilakukan pembongkaran. Bentuk dan ukuran rongga cetakan juga perlu dirancang secara tepat untuk menghindari cacat seperti sudut tajam dan gerinda untuk mencegah cacat permukaan biji coklat selama proses pencetakan.
- Dari segi kualitas bahan baku, kami memilih bahan baku coklat berkualitas tinggi untuk menjamin kemurnian dan stabilitas bahan baku. Kotoran dan partikel pada bahan mentah akan mempengaruhi permukaan akhir biji coklat, sehingga bahan baku tersebut perlu disaring dan diperiksa secara ketat.
- Dari segi teknologi produksi, suhu, viskositas dan kecepatan injeksi bahan baku coklat harus dikontrol dengan baik. Suhu yang terlalu tinggi atau terlalu rendah, viskositas yang terlalu tinggi atau terlalu rendah, kecepatan injeksi yang terlalu cepat atau terlalu lambat, dan lain-lain akan menyebabkan cacat seperti gelembung dan bekas aliran pada permukaan biji coklat. Dengan mengoptimalkan parameter proses produksi, biji coklat dipastikan dapat membentuk permukaan yang halus selama proses injection molding dan pendinginan.
(III) Rekomendasi konfigurasi untuk sistem pengujian otomatis
Sistem deteksi otomatis merupakan jaminan penting untuk kualitas produk di lini produksi biji coklat otomatis. Sistem dapat secara otomatis mendeteksi dan menyaring berat, ukuran, tampilan, kotoran, dan indikator kualitas biji coklat lainnya untuk meningkatkan kualitas produk dan efisiensi produksi.
Sistem inspeksi otomatis terutama mencakup peralatan inspeksi visual, peralatan inspeksi penimbangan, dan peralatan deteksi logam.
- Peralatan inspeksi visual menggunakan kamera definisi tinggi dan teknologi pemrosesan gambar untuk melakukan inspeksi real-time terhadap tampilan biji coklat, mengidentifikasi cacat permukaan seperti noda, gelembung, retakan, dan secara otomatis menghilangkan produk yang tidak memenuhi syarat.
- Seperti disebutkan di atas, peralatan penimbangan dan pengujian dapat mengukur berat biji coklat secara akurat dan menolak produk yang tidak memenuhi persyaratan berat.
- Peralatan pendeteksi logam digunakan untuk mendeteksi apakah terdapat kotoran logam pada biji coklat, mencegah benda asing logam tercampur ke dalam produk, dan memastikan keamanan produk.
Saat mengonfigurasi sistem pengujian otomatis, penting untuk memilih model dan jumlah peralatan pengujian secara wajar berdasarkan kapasitas produksi dan persyaratan kualitas produk di lini produksi. Sistem pengujian otomatis juga perlu diintegrasikan dengan sistem kontrol jalur produksi untuk mencapai transmisi dan pemrosesan data pengujian secara real-time, sehingga dapat menyesuaikan parameter proses produksi secara tepat waktu dan memastikan stabilitas kualitas produk.
Lini produksi biji coklat otomatis dapat mencapai produksi skala besar yang efisien dan akurat melalui desain komponen inti yang masuk akal, inovasi teknologi utama yang canggih, rencana optimalisasi efisiensi ilmiah, serta standar industri dan kontrol kualitas yang ketat. Dengan kemajuan ilmu pengetahuan dan teknologi yang berkelanjutan dan perubahan permintaan pasar yang terus-menerus, lini produksi biji coklat otomatis akan terus meningkatkan dan berinovasi teknologi untuk memenuhi kebutuhan produksi yang terus meningkat dan persyaratan kualitas industri coklat.