

Bagaimana Peralatan Enrobing Cokelat Industri Meningkatkan Konsistensi Lapisan?
Peran Peralatan Enrobing di Lini Penganan Modern
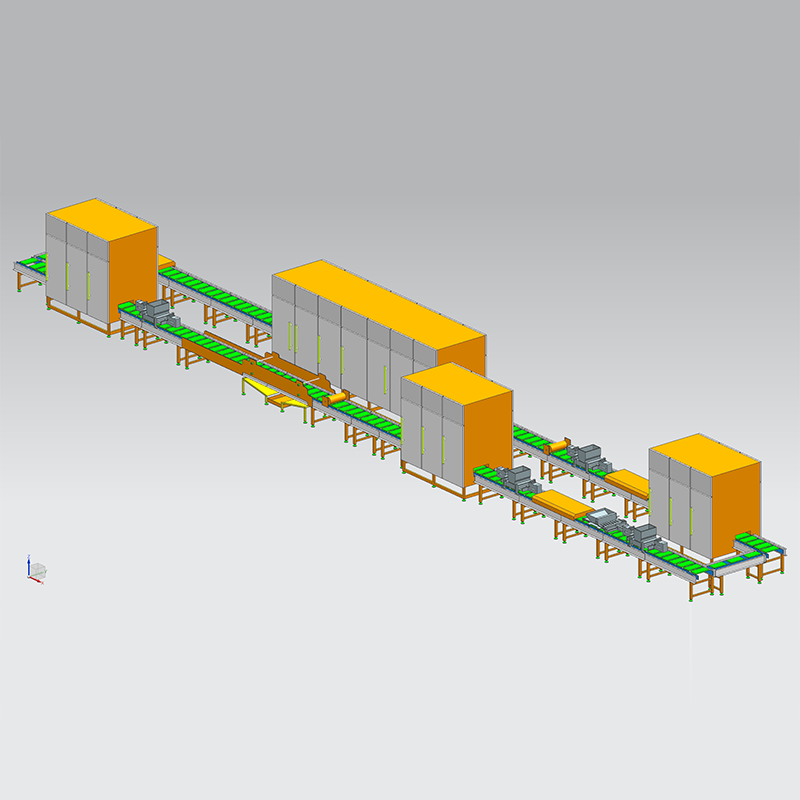
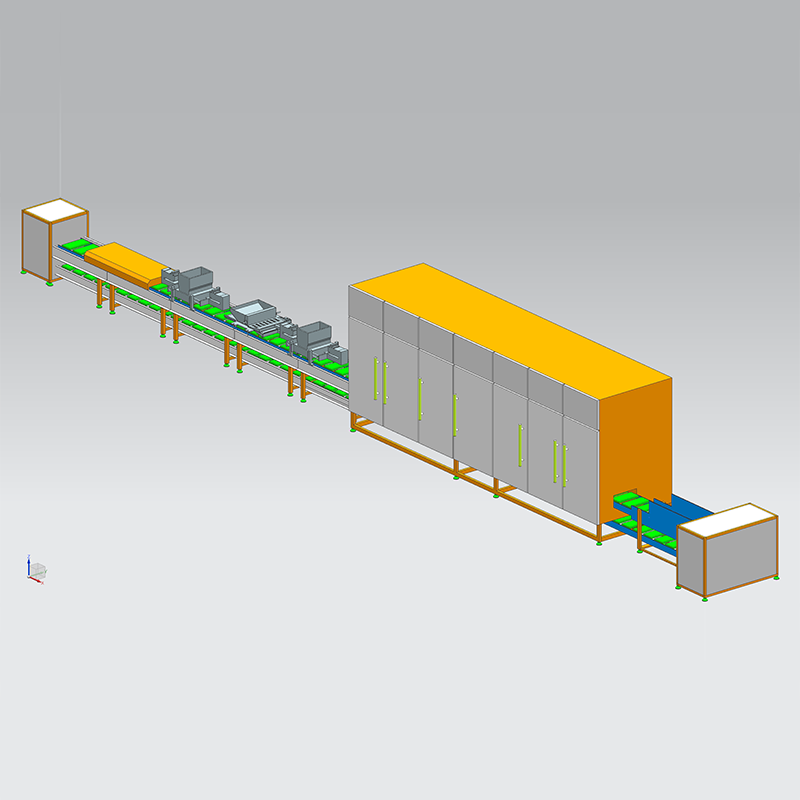
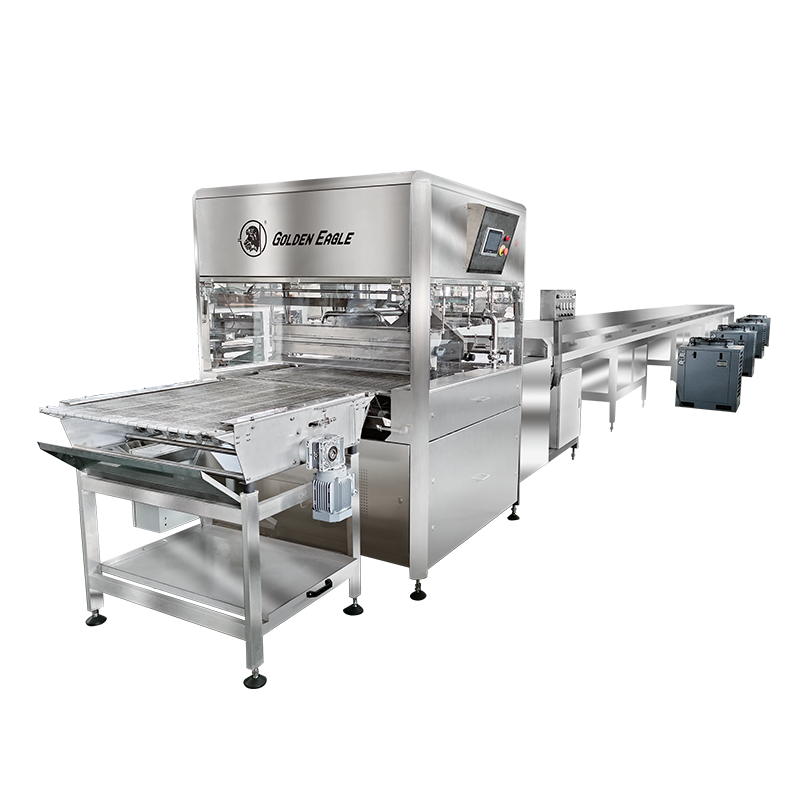
Cakupan coklat yang konsisten adalah salah satu masalah tersulit dalam produksi gula-gula. Biskuit, wafer, kumpulan kacang, atau pusat permen yang dimasukkan ke dalam bak mandi dengan tangan akan menemukan lapisan yang tidak rata, kantong udara, dan bekas tetesan yang langsung muncul di rak ritel. Ini adalah masalah sebenarnya yang a garis enrobing coklat direkayasa untuk dipecahkan. Daripada mencelupkan produk satu per satu, seorang enrober membawa barang-barang pada sabuk jaring bergerak melalui tirai coklat temper, menerapkan lapisan bawah yang terkontrol, dan kemudian menghilangkan lapisan berlebih dengan pisau udara yang dikalibrasi sebelum produk memasuki terowongan pendingin.
Jarak produk pada sabuk pengumpanan, laju aliran tirai, dan tekanan pisau udara semuanya berinteraksi satu sama lain, itulah sebabnya fasilitas yang hanya membeli mesin terbesar yang tersedia tanpa mencocokkan pengaturan ini dengan produk sebenarnya sering kali menghasilkan konsistensi yang lebih buruk daripada produk yang lebih kecil, jalur yang ditentukan dengan benar.
Bagi manajer pabrik yang mengevaluasi kapasitas pelapisan baru, keputusannya jarang mengenai apakah akan mengotomatisasi, namun konfigurasi peralatan enrobing mana yang sesuai dengan bauran produk, target hasil, dan tata letak lantai yang sudah ada. Artikel ini menguraikan cara kerja peralatan enrobing secara mekanis, seperti apa data kinerja pada berbagai skala operasi, dan cara membandingkan pelapisan otomatis dengan metode manual atau semi-otomatis menggunakan kriteria terukur, bukan klaim pemasaran. Hal ini juga mencakup pola kerusakan yang paling sering muncul ketika suatu saluran dikonfigurasi secara salah, serta kebiasaan pemeliharaan yang menjaga sistem tetap berjalan dalam toleransi selama bertahun-tahun dalam pengoperasian terus-menerus, bukan berbulan-bulan.
Produsen gula-gula, roti, dan makanan ringan mendekati peralatan ini dari titik awal yang berbeda. Toko roti yang menambahkan tahap pelapisan ke jalur wafer atau kue yang sudah ada biasanya memasang enrober ke panjang lantai yang tetap, sementara produsen kembang gula yang membangun fasilitas baru memiliki lebih banyak kebebasan untuk mengukur terowongan pendingin dan reservoir sesuai target volume jangka panjang. Kedua kelompok mendapat manfaat dari mempelajari serangkaian dasar mekanis yang sama sebelum membandingkan model tertentu.
Bagaimana Produk Proses Enrober Cokelat Industri
Pada tingkat fungsional, peralatan enrobing melakukan empat operasi berbeda secara berurutan, dan setiap tahap memiliki persyaratan toleransinya sendiri. Memahami urutan ini penting karena hambatan atau ketidakselarasan pada tahap apa pun akan muncul sebagai cacat tiga langkah kemudian, yang sering kali membuat akar permasalahan sulit dilacak pada produk jadi.
Tahap pengumpanan menempatkan produk pada sabuk kawat dengan jarak tetap, yang sangat penting karena jarak yang tidak merata kemudian menyebabkan coklat menjembatani antar item atau meninggalkan celah pada cakupannya. Pra-bawah, jika dipasang, mengaplikasikan lapisan dasar tipis sehingga produk tidak menempel pada jaring sehingga lapisan akhir memiliki bagian bawah yang bersih dan tertutup rapat, bukan pola bertekstur jaring. Kepala enrobing utama kemudian menjatuhkan tirai coklat tempered secara terus menerus ke atas produk yang bergerak, sehingga bagian atas dan sampingnya terendam seluruhnya. Pisau udara yang diposisikan tepat setelah tirai menghilangkan kelebihan coklat dengan mengarahkan tekanan udara terkalibrasi melintasi lebar sabuk, yang menentukan berat dan kerataan lapisan akhir jauh lebih besar daripada tirai itu sendiri. Terakhir, produk yang dilapisi bergerak melalui terowongan pendingin multi-zona di mana suhu diturunkan secara bertahap untuk mengunci kilap dan patah tanpa menyebabkan mekar.
Komponen Inti Yang Menentukan Kualitas Lapisan
Setiap Garis Enrobing Coklat Seri SJP dan sistem industri serupa memiliki serangkaian subsistem yang sama, namun kualitas pembuatan dan ketepatan kontrol setiap subsistemlah yang membedakan garis yang memiliki toleransi ketat dengan garis yang menyimpang dalam satu shift.
| Komponen | Fungsi Utama | Dampak Toleransi Khas |
|---|---|---|
| Satuan temper | Mempertahankan struktur kristal massa coklat | Stabilitas plus atau minus 0,5 derajat |
| Kepala tirai | Menghasilkan aliran pelapisan merata pada lebar belt | Varians berat lintas sabuk di bawah 3 persen |
| Perakitan pisau udara | Memangkas lapisan berlebih sesuai ketebalan target | Berat lapisan dapat disesuaikan sedikit demi sedikit |
| Penggerak sabuk jala | Mengangkut produk dengan kecepatan yang konstan dan tersinkronisasi | Varians kecepatan di bawah 1 persen |
| Pendinginan tunnel | Mengatur lapisan tanpa menyebabkan mekarnya lemak | Kontrol gradien multi-zona |
| Pompa resirkulasi bawah | Mengembalikan kelebihan coklat ke reservoir | Mencegah penggumpalan dan penyimpangan viskositas |
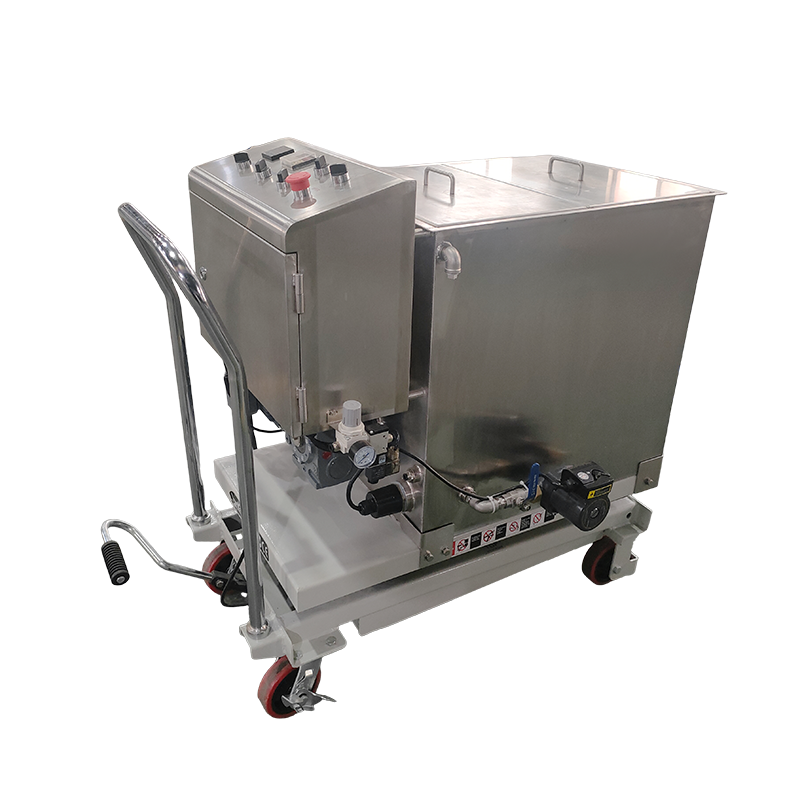
Unit tempering patut mendapat perhatian khusus karena merupakan satu-satunya komponen yang paling bertanggung jawab atas penampilan produk jadi. Cokelat dengan suhu yang terlalu rendah akan memiliki permukaan yang kusam dan bergaris-garis serta cenderung mekar dalam beberapa hari setelah pengemasan, sedangkan cokelat dengan suhu yang terlalu tinggi dapat mengeras terlalu cepat di dalam enrober itu sendiri, sehingga menyumbat kepala tirai. Sistem dengan umpan balik suhu loop tertutup di seluruh tangki peleburan, tempering, dan penahan mempertahankan pita operasi yang lebih sempit dibandingkan sistem yang mengandalkan pemeriksaan termostat manual.
Tolok Ukur Throughput di Seluruh Konfigurasi Jalur
Kapasitas jalur biasanya ditentukan oleh lebar belt dan kecepatan belt, namun angka yang penting secara operasional adalah keluaran per jam, karena itulah yang menentukan apakah enrober dapat mengimbangi kecepatan deposan hulu atau jalur pemanggangan. Bagan di bawah mencerminkan rentang throughput yang umum dikutip pada empat kelas lebar belt yang umum digunakan dalam aplikasi pelapisan kembang gula dan roti.
Angka-angka ini berubah tergantung pada kepadatan produk, berat lapisan target, dan apakah jalur tersebut melewati jalur pra-bawah, sehingga angka-angka ini harus diperlakukan sebagai rentang perencanaan dan bukan angka jaminan untuk produk tertentu. Fasilitas yang melapisi wafer ringan akan berada di ujung atas kisaran, sementara kelompok kacang padat dengan bobot lapisan target yang lebih berat akan berjalan lebih lambat pada peralatan yang sama.
Kontrol Suhu Presisi Selama Siklus Produksi
Salah satu indikator kinerja yang sering diabaikan adalah seberapa kuat sebuah saluran menahan suhu coklat saat dijalankan terus menerus selama shift delapan jam. Perubahan suhu yang besar selama jangka waktu yang lama merupakan sumber umum masalah kilap dan mekar yang terputus-putus yang sulit didiagnosis karena tidak muncul pada setiap batch.
Sistem loop tertutup yang secara terus-menerus mengambil sampel suhu bak mandi dan menyesuaikan elemen pemanas sedikit demi sedikit memiliki pita yang jauh lebih sempit daripada saluran yang mengandalkan pemeriksaan manual berkala. Hal ini paling penting pada jangka waktu yang lebih lama, karena garis yang menyimpang bahkan satu setengah derajat selama beberapa jam dapat mengubah produk dari temper yang tepat menjadi kurang temper tanpa titik pemicu yang jelas.
Catatan operasional: Catatan suhu yang diambil dari unit tempering dan wadah enrobing secara terpisah lebih berguna untuk pemecahan masalah daripada pembacaan gabungan tunggal, karena kedua zona dapat melayang secara independen ketika ukuran pompa resirkulasi terlalu kecil untuk volume tangki.
Garis Enrobing vs Pelapisan Manual: Perbandingan Terstruktur
Produsen yang beralih dari tangki pencelupan tangan atau tangki batch kecil ke jalur kontinu biasanya mempertimbangkan lima faktor praktis dibandingkan satu angka biaya saja. Perbandingan radar di bawah ini menilai peralatan enrobing otomatis terhadap pelapisan manual dalam skala relatif, berdasarkan hasil operasional yang dilaporkan secara umum.
Pola yang muncul secara konsisten adalah bahwa pelapisan manual mempertahankan keunggulan hanya pada biaya awal yang rendah dan, untuk batch yang sangat kecil atau item yang sangat disesuaikan, fleksibilitas pengaturan. Pada semua aspek lainnya, termasuk konsistensi ketebalan lapisan dan volume yang dapat diproses oleh satu operator per jam, skor peralatan otomatis jauh lebih tinggi. Inilah sebabnya mengapa pencelupan manual cenderung dilakukan di tempat yang berskala kecil atau volume sangat rendah, sedangkan fasilitas yang memproduksi lebih dari beberapa ratus kilogram per shift biasanya mendapati bahwa biaya tenaga kerja dan tingkat kerusakan saja sudah cukup untuk membenarkan adanya antrean. Kesenjangan ini semakin melebar ketika biaya pengemasan dan pengerjaan ulang dimasukkan, karena pelapisan manual yang tidak konsisten cenderung menghasilkan jumlah barang yang harus dikerjakan ulang atau diturunkan kualitasnya sebelum mencapai kemasan eceran.
Mencocokkan Spesifikasi Peralatan dengan Lini Produk Anda
Memilih antara konfigurasi enrober berarti mencocokkan beberapa spesifikasi dengan produk sebenarnya yang dilapisi, bukan hanya memilih mesin terbesar yang tersedia. Faktor-faktor berikut cenderung memiliki pengaruh paling besar terhadap keputusan akhir.
- Lebar sabuk relatif terhadap jejak produk dan jarak jalur yang diperlukan untuk menghindari penghubungan coklat antar item
- Apakah diperlukan pra-bawahan atau tidak, hal ini bergantung pada apakah produk tersebut akan menempel pada sabuk jaring telanjang
- Panjang terowongan pendingin dalam kaitannya dengan kecepatan belt, karena terowongan berukuran kecil membuat produk hanya disetel sebagian pada pengumpanan
- Kapasitas reservoir dan ukuran pompa resirkulasi relatif terhadap volume produksi harian
- Panjang lantai yang tersedia, karena jalur enrobing dengan terowongan pendingin terintegrasi dapat berjalan jauh lebih lama dibandingkan kepala enrobing saja
Fasilitas yang menjalankan jenis produk campuran pada lini yang sama juga harus mempertimbangkan seberapa cepat berat lapisan dan kecepatan belt dapat disesuaikan di antara pengoperasian, karena seringnya pergantian pada lini yang dibangun untuk satu pengaturan tetap menciptakan waktu henti (downtime) yang mengikis keunggulan hasil produksi peralatan tersebut.
Penting juga untuk merencanakan pertumbuhan volume di masa depan daripada hanya mengukur output saat ini. Menambahkan enrober kedua kemudian, setelah luas lantai dan sambungan utilitas tidak pernah diperhitungkan selama instalasi awal, biasanya jauh lebih mengganggu dan mahal dibandingkan menentukan reservoir yang sedikit lebih besar atau bagian terowongan modular di depan. Meninjau persyaratan utilitas, termasuk kapasitas udara tekan untuk pisau udara dan beban pendinginan untuk terowongan pendingin, di samping spesifikasi mekanis untuk menghindari kesenjangan umum di mana enrober itu sendiri berukuran tepat namun infrastruktur pabrik pendukungnya tidak.
Praktik Perawatan yang Memperpanjang Umur Layanan
Peralatan enrobing beroperasi terus menerus dengan produk makanan yang membeku saat bersentuhan dengan permukaan dingin, yang berarti rutinitas perawatannya agak berbeda dari mesin produksi pada umumnya. Ada tiga area yang cenderung menyebabkan downtime paling tidak terencana.
| Area Pemeliharaan | Frekuensi yang Direkomendasikan | Mode Kegagalan Jika Dilewati |
|---|---|---|
| Pembersihan dan pengencangan sabuk jaring | Harian hingga mingguan | coklat buildup causing belt tracking issues |
| Inspeksi nosel pisau udara | Mingguan | Berat lapisan yang tidak merata pada lebar belt |
| Tangki tempering membersihkan kerak | Bulanan | Mengurangi perpindahan panas dan penyimpangan suhu |
| Pendinginan tunnel coil check | Triwulanan | Waktu yang ditetapkan tidak mencukupi sehingga menghasilkan produk umpan lunak |
Jadwal pembersihan lebih penting pada coklat dibandingkan dengan banyak media pelapis lainnya karena sisa produk yang tertinggal di reservoir semalaman akan mengkristal ulang dengan struktur lemak yang berbeda dari coklat yang baru ditempa, dan memasukkannya kembali ke dalam bak mandi keesokan paginya tanpa temper ulang yang benar adalah penyebab mekarnya permukaan yang umum dan dapat dihindari pada batch pertama shift baru.
Menyimpan catatan tertulis mengenai pemeriksaan nosel, pemeriksaan ketegangan sabuk, dan tanggal pembersihan kerak tangki juga mempermudah untuk menemukan penyimpangan kinerja yang lambat sebelum berhenti sepenuhnya. Banyak kejadian downtime yang tidak terencana pada peralatan enrobing disebabkan oleh interval pemeliharaan yang dilewati satu kali dan tidak pernah terjadi, bukan karena kegagalan komponen secara tiba-tiba. Itulah sebabnya daftar periksa berulang yang sederhana cenderung menghasilkan pengembalian yang lebih besar dibandingkan peralatan diagnostik apa pun.
Kategori Produk yang Paling Mendapatkan Keuntungan dari Enrobing
Tidak setiap produk yang dilapisi membutuhkan jalur kontinu penuh, namun berbagai kategori mencapai ambang batas volume sehingga peralatan enrobing menjadi pilihan yang lebih praktis dibandingkan pencelupan tangan atau penggeseran. Kategori berikut adalah kandidat paling umum untuk enrober khusus.
- Wafer, biskuit, dan kue kering, dengan segel bagian bawah yang rata mencegah alasnya tetap tidak terlapisi atau menempel pada sabuk jaring yang terbuka
- Kelompok kacang dan batangan granola, yang memerlukan bobot lapisan lebih berat dan memanfaatkan kontrol pisau udara yang presisi untuk menghindari penggumpalan di sekitar bentuk yang tidak beraturan
- Buah-buahan kering dan potongan-potongan campuran, dengan ukuran barang yang kecil membuat pencelupan tangan memerlukan banyak tenaga dibandingkan dengan hasilnya
- Batangan es krim dan makanan beku baru, yang memerlukan tirai yang diatur dengan cepat sebelum produk melunak di bagian pinggang
- Pusat permen dan praline, dengan ketebalan cangkang yang konsisten memengaruhi penampilan dan stabilitas rak
Masing-masing kategori ini memberikan tuntutan berbeda pada subsistem inti yang sama. Produk baru yang dibekukan, misalnya, memprioritaskan kecepatan tirai dan waktu pengaturan yang singkat dibandingkan kapasitas reservoir, sedangkan produk cluster kacang memprioritaskan jangkauan pisau udara karena produknya sendiri tidak beraturan dan padat. Meninjau kategori mana yang termasuk dalam suatu fasilitas sebelum menentukan lebar sabuk atau panjang terowongan akan menjaga agar pembahasan ukuran peralatan didasarkan pada produk sebenarnya dan bukan pada angka tujuan umum.
Cacat Lapisan Umum dan Akar Penyebabnya
Sebagian besar masalah kualitas yang ditelusuri kembali ke peralatan enrobing terjadi dalam sejumlah kecil pola yang berulang. Mengenali subsistem mana yang bertanggung jawab atas kerusakan tertentu akan mempersingkat waktu pemecahan masalah, karena operator cenderung menyesuaikan kontrol yang salah terlebih dahulu.
| Cacat | Kemungkinan Penyebabnya | Subsistem untuk Diperiksa |
|---|---|---|
| Ketebalan lapisan tidak merata pada lebar belt | Nosel pisau udara tidak sejajar atau tersumbat sebagian | Perakitan pisau udara |
| Permukaan akhir kusam atau bergaris-garis | coklat out of temper before reaching the curtain | Satuan temper |
| Basis telanjang atau terbuka pada produk jadi | Pass pra-bawah tidak ada atau salah penyesuaian | Pra-bawah |
| Produk saling menempel saat outfeed | Waktu tunggu terowongan pendingin tidak mencukupi | Pendinginan tunnel length or belt speed |
| coklat pooling around product base | Aliran tirai berlebih relatif terhadap tekanan pisau udara | Kepala tirai and air knife balance |
Karena cacat ini sering kali muncul secara intermiten, bukan pada setiap unit, pelacakan shift, jenis produk, atau kondisi lingkungan mana yang berhubungan dengan masalah biasanya lebih produktif dibandingkan menyesuaikan mesin secara reaktif setelah satu batch yang ditandai. Kelembapan sekitar dan suhu pabrik khususnya dapat mengubah kinerja terowongan pendingin meskipun setiap pengaturan internal tetap sama, itulah sebabnya beberapa fasilitas mencatat kondisi ruangan bersamaan dengan pemeriksaan kualitas produk selama transisi musiman.
Pertanyaan yang Sering Diajukan
Q1: Apa perbedaan antara mesin enrober dan mesin celup?
Mesin pencelup biasanya merendam masing-masing item dalam rendaman coklat statis atau sedikit diaduk, sedangkan enrober adalah sistem kontinu di mana produk bergerak di bawah tirai coklat pada sabuk jaring, diikuti dengan pemotongan pisau udara dan terowongan pendingin khusus. Enrober dibuat untuk produksi bervolume tinggi dan berkesinambungan, sedangkan peralatan pencelupan cocok untuk produksi artisanal yang lebih kecil atau lebih banyak.
Q2: Bagaimana ketebalan lapisan dikontrol pada jalur enrobing?
Ketebalan lapisan terutama ditentukan oleh tekanan dan sudut pisau udara, bukan oleh aliran tirai itu sendiri. Tirai menerapkan lapisan berlebih secara penuh, dan pisau udara meniup kelebihannya untuk menghasilkan ketebalan target, yang biasanya dapat disesuaikan sedikit demi sedikit agar sesuai dengan persyaratan berat produk.
Q3: Apa yang menyebabkan mekarnya coklat pada produk yang di-enrobed?
Bloom paling sering disebabkan oleh tempering yang tidak tepat, perubahan suhu selama pendinginan, atau penyimpanan produk jadi dalam kondisi hangat dan dingin yang berfluktuasi setelah pengemasan. Tampaknya sebagai lapisan permukaan berwarna abu-abu atau putih kusam dan, meskipun bukan merupakan masalah keamanan pangan, namun dianggap sebagai cacat kualitas karena mempengaruhi penampilan dan tekstur.
Q4: Bisakah satu lini enrobing menangani beberapa jenis produk?
Sebagian besar lini dapat memproses berbagai bentuk dan ukuran produk dalam batas lebar belt dan panjang terowongan pendingin, asalkan berat lapisan, kecepatan belt, dan pengaturan pra-bawah disesuaikan di antara proses yang dijalankan. Fasilitas dengan campuran produk yang sangat bervariasi harus memastikan waktu pergantian sebelum memilih konfigurasi tertentu.
Q5: Berapa panjang terowongan pendingin yang dibutuhkan?
Persyaratan panjang terowongan bergantung pada kecepatan sabuk dan berat lapisan target, karena lapisan yang lebih tebal dan kecepatan sabuk yang lebih cepat meningkatkan waktu yang diperlukan agar coklat mengeras sepenuhnya sebelum produk mencapai proses pengumpanan. Hal ini biasanya dihitung dari kombinasi waktu tunggu yang diperlukan dan kecepatan sabuk lari pada jalur tertentu.