

Bagaimana Mesin Enrobing, Dekorasi, dan Poles Cokelat Menghasilkan Hasil Sempurna
Mengapa Tahap Pelapisan Akhir Menentukan Kualitas Kembang Gula
Permen batangan, praline, atau biskuit dapat dibuat dari bahan mentah yang sangat baik dan tetap gagal disimpan jika lapisan luarnya kusam, tidak rata, atau retak. Tahap akhir dari lini produk kembang gula adalah saat suatu produk memperoleh permukaan yang mengilap dan menggugah selera, atau kehilangan nilai pasar karena cacat yang terlihat. Tahap ini biasanya mencakup tiga langkah yang saling berhubungan: melapisi bagian tengahnya dengan coklat cair, menambahkan pola dekoratif atau topping, dan memoles permukaan hingga kilau yang stabil dan menarik.
Pabrikan yang memperlakukan ketiga langkah ini sebagai alur kerja tunggal yang berkesinambungan, dibandingkan mesin terisolasi yang digabungkan menjadi satu, secara konsisten melaporkan lebih sedikit penolakan dan hasil yang lebih dapat diprediksi. Artikel ini membahas cara kerja setiap tahap, variabel proses apa yang penting, dan cara mengevaluasi peralatan untuk lini produksi yang memerlukan penyelesaian profesional yang berulang.
Tiga Tahapan Garis Pelapisan
Sebelum membandingkan masing-masing mesin, ada baiknya memisahkan proses penyelesaian menjadi zona fungsional yang berbeda. Setiap zona memiliki kisaran suhu, aksi mekanis, dan target kualitasnya sendiri.
| Panggung | Fungsi Utama | Kisaran Suhu Khas | Risiko Kualitas jika Dilewatkan |
|---|---|---|---|
| Pelapisan (Menyelimuti) | Oleskan coklat seragam atau cangkang majemuk di bagian tengahnya | 29 hingga 32 derajat C | Noda gundul, coverage tipis, cacat pijakan |
| Dekorasi | Terapkan garis gerimis, titik, inklusi, atau warna kedua | 30 hingga 33 derajat C | Pola branding yang tidak konsisten, diferensiasi visual yang buruk |
| Pemolesan | Bangun lapisan kilap yang stabil dan hilangkan kabut permukaan | Ambien, 18 hingga 22 derajat C | Hasil akhir berawan, bekas sidik jari, daya tarik rak pendek |
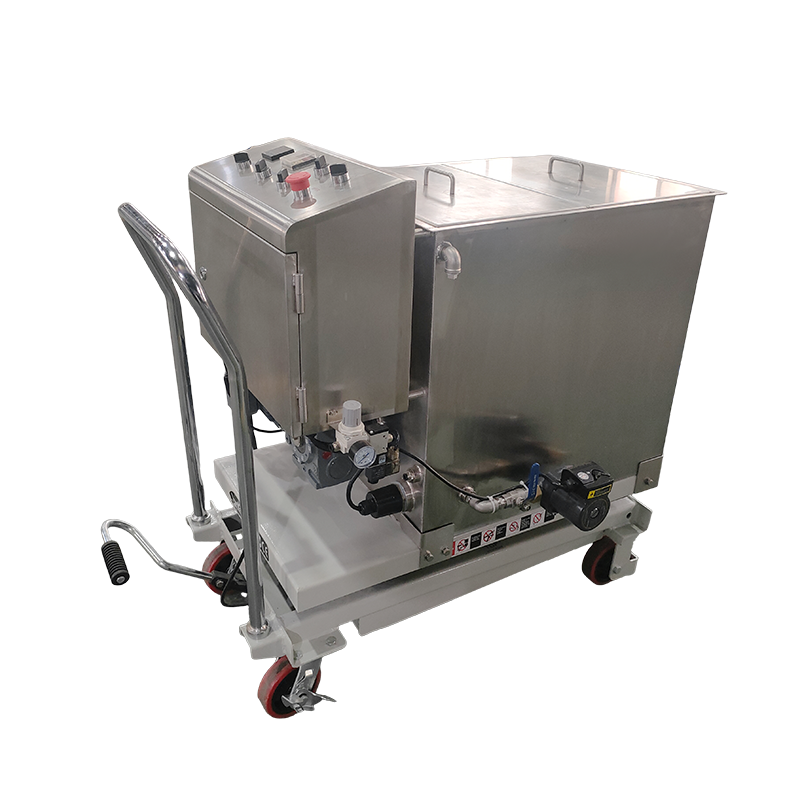
Masing-masing zona ini dapat ditangani oleh mesin khusus, dan cara zona tersebut terhubung melalui sistem konveyor memiliki efek langsung pada kecepatan dan konsistensi jalur. SEBUAH mesin air mancur coklat sering digunakan di bagian hulu untuk menjaga agar coklat leleh tetap bersirkulasi secara terus-menerus dan pada viskositas yang stabil sebelum mencapai tirai pelapis, sehingga mengurangi risiko penyimpangan suhu yang masuk ke dalam enrober.
Apa yang Terjadi di Dalam Garis Enrobing Cokelat
Sebuah mesin enrober bekerja dengan melewatkan bagian tengah, seperti biskuit, kacang-kacangan, buah, atau isian cetakan, di bawah tirai coklat tempered. Sabuk jaring membawa produk melalui tirai, kemudian di bawah roller pelapis bawah, dan akhirnya melalui serangkaian peniup udara atau pisau yang mengontrol ketebalan cangkang. Kecepatan sabuk, volume tirai, dan aliran udara adalah tiga variabel yang paling mempengaruhi berat lapisan.
Zona Fungsional Inti dari Garis Enrobing
- Bagian pengumpanan: menyelaraskan dan memberi jarak pada bagian tengah sebelum memasuki tirai
- Zona tirai dan lapisan bawah: mengaplikasikan lapisan coklat utama dari atas dan bawah
- Zona detail: menghilangkan kelebihan coklat dan membentuk tepi lapisan
- Terowongan pendingin: mengatur cangkang melalui penurunan suhu yang terkendali
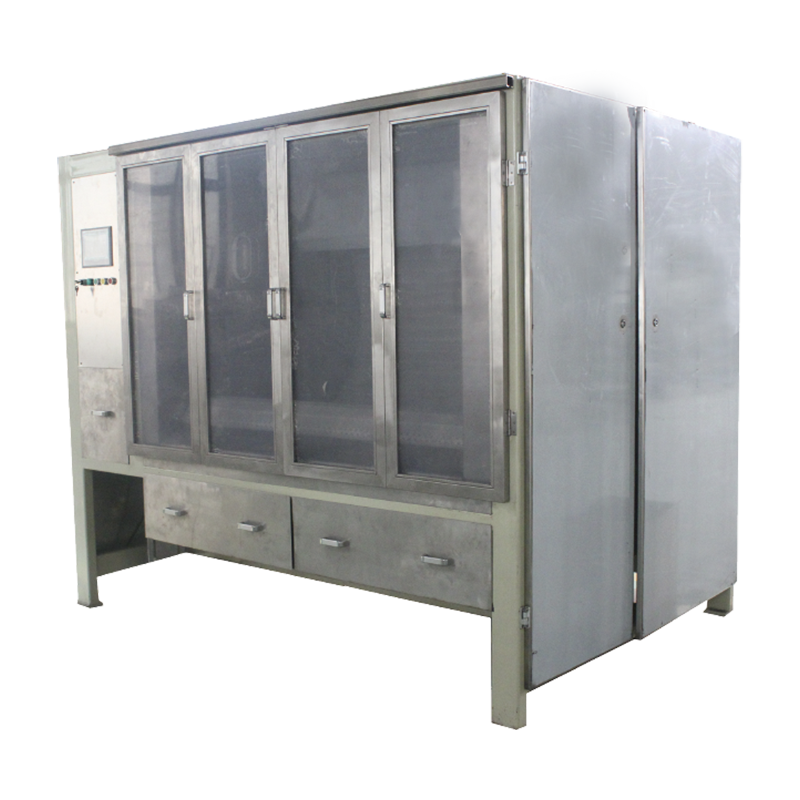
Itu Garis Enrobing Coklat Seri SJP dibangun berdasarkan urutan ini, menggabungkan reservoir coklat tempered, kepala pelapis tirai, dan terowongan pendingin menjadi satu jalur yang terhubung. Karena reservoir mensirkulasi ulang coklat secara terus menerus, jalur ini menghindari masalah pengendapan dan pengelupasan yang terjadi ketika coklat leleh didiamkan dalam waktu lama.
Dapat diandalkan pengangkutan coklat antara tangki peleburan, unit tempering, dan kepala enrobing sama pentingnya dengan kepala enrobing itu sendiri. Jika pompa transfer atau perpipaan membiarkan coklat mendingin secara tidak merata, viskositas pada tirai akan bervariasi, dan berat lapisan akan melayang selama proses produksi meskipun pengaturan enrober tidak pernah berubah. Inilah salah satu alasan jalur enrobing biasanya ditentukan sebagai sistem yang terhubung dan bukan sebagai komponen yang dibeli secara terpisah.

Bagaimana Tahapan Pelapisan, Dekorasi, dan Pemolesan Terhubung
Memahami aliran fisik produk melalui garis akhir memudahkan diagnosis dari mana masalah kualitas berasal. Diagram di bawah menunjukkan urutan tipikal dari bagian tengah mentah hingga produk kemasan yang dipoles.
Menambah Identitas Melalui Dekorasi
Setelah suatu produk memiliki satu set cangkang coklat, dekorasilah yang memberikan identitas visual pada rak ritel. Ini dapat mencakup garis gerimis yang kontras, pola titik, potongan kacang atau remah, atau pola cetakan menggunakan mentega kakao berwarna. Dekorasi harus diterapkan saat cangkang dasar masih dapat menerima, karena coklat yang telah mengkristal sepenuhnya tidak akan merekatkan lapisan kedua dengan baik.
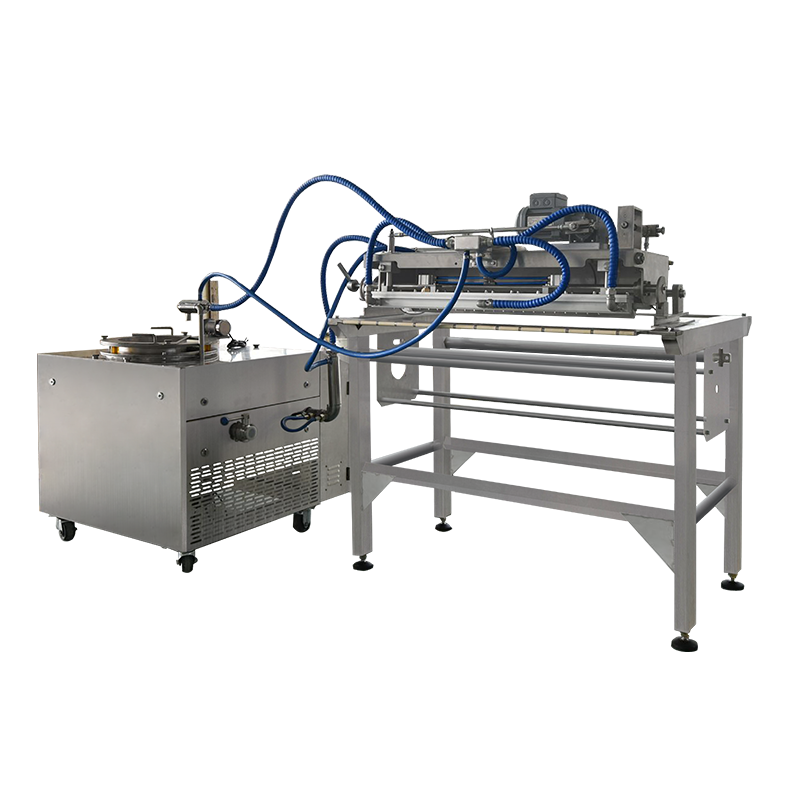
A Mesin Dekorasi QLH diposisikan tepat setelah terowongan pendingin dari garis enrobing sehingga cangkang dasar memiliki daya rekat permukaan yang cukup agar lapisan dekorasi dapat menempel tanpa tercoreng. Jarak nosel, sinkronisasi kecepatan saluran dengan konveyor utama, dan viskositas material semuanya memengaruhi seberapa bersih tampilan pola yang dihasilkan.
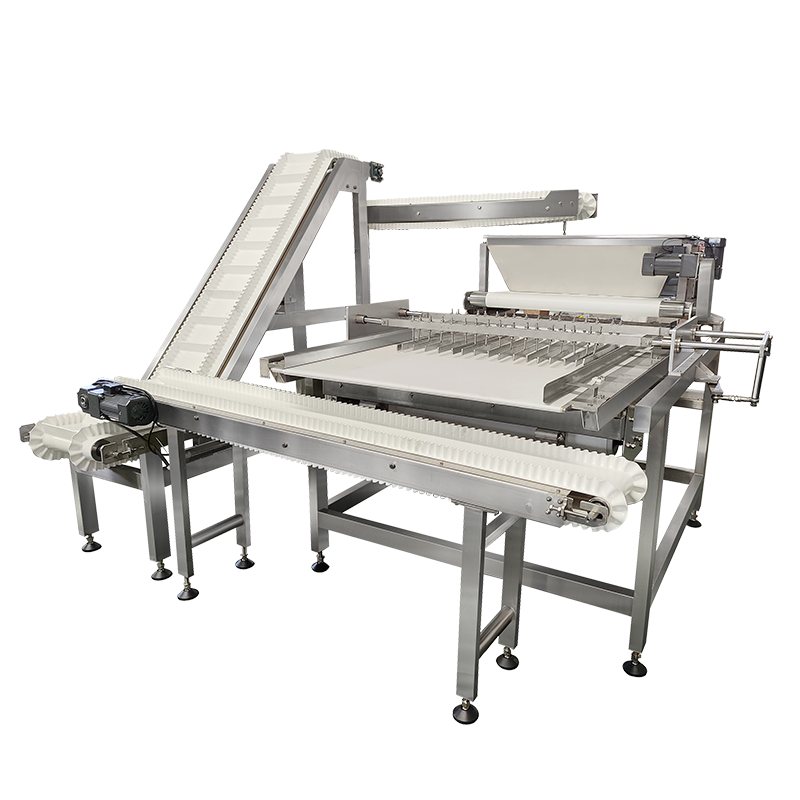
Selain pola gerimis dan titik, banyak garis juga menggunakan a mesin pelapis sabuk konfigurasi untuk menerapkan lapisan penuh kedua, seperti lapisan majemuk berwarna di atas cangkang coklat dasar, sebelum kepala dekorasi menambahkan detail yang lebih halus. Pendekatan berlapis ini umum dilakukan pada produk musiman atau promosi yang memerlukan identitas visual yang berbeda tanpa mengubah resep dasarnya.

Poles: Langkah yang Menentukan Daya Tarik Rak
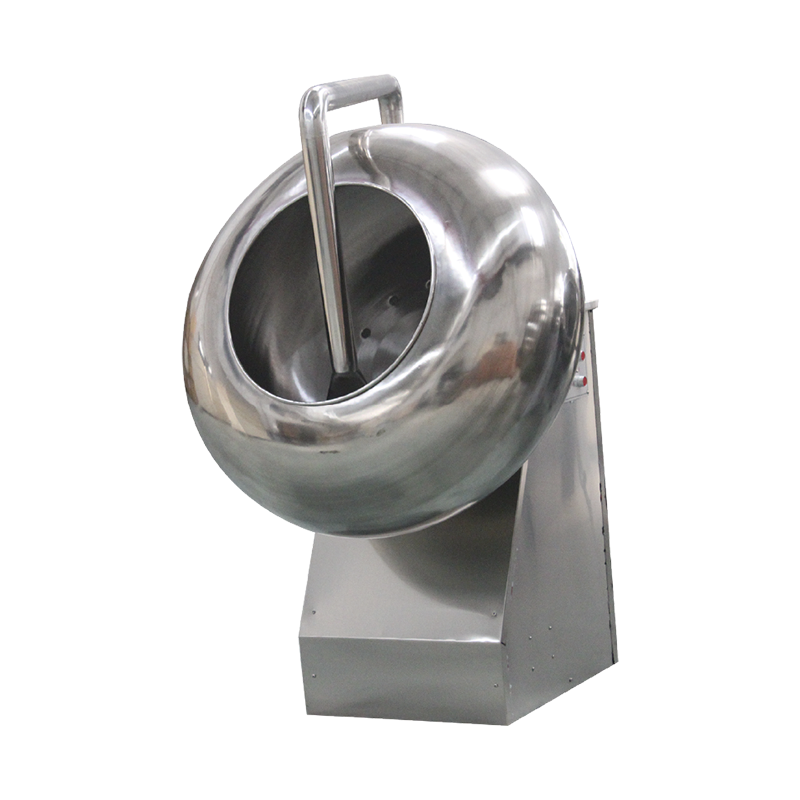
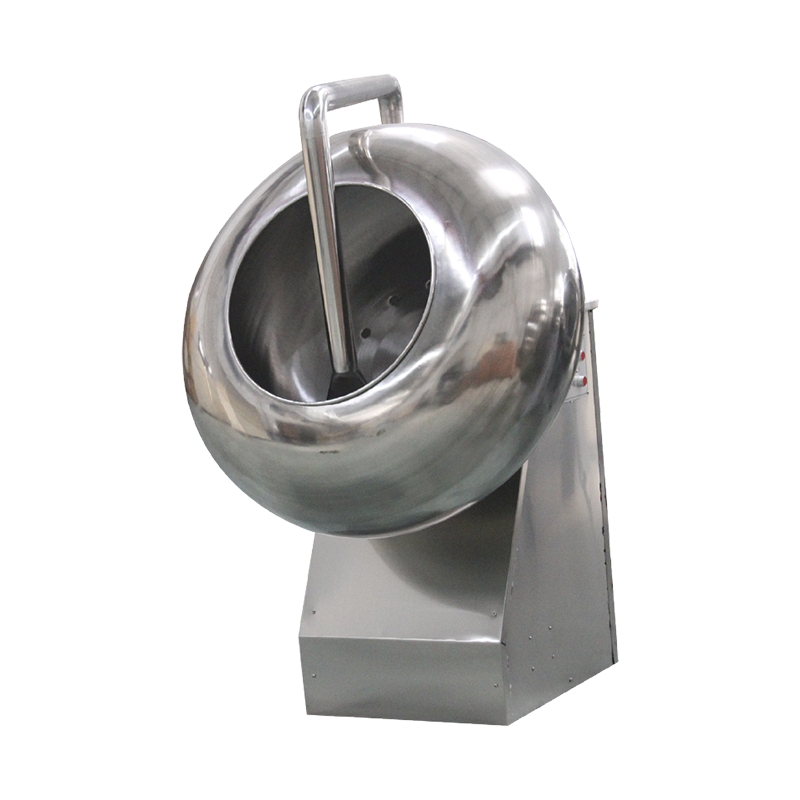
Gloss adalah salah satu hal pertama yang diperhatikan pembeli, dan juga merupakan salah satu atribut kualitas yang paling mudah hilang selama penyimpanan dan transportasi. Pemolesan mengatasi hal ini dengan membuat lapisan tipis dan stabil di atas produk yang dilapisi, paling umum melalui proses drum berputar yang prinsipnya serupa dengan a permen mesin panning operasi, di mana produk jatuh dengan lembut sementara sejumlah kecil bahan pemoles diterapkan dalam dosis terkontrol.
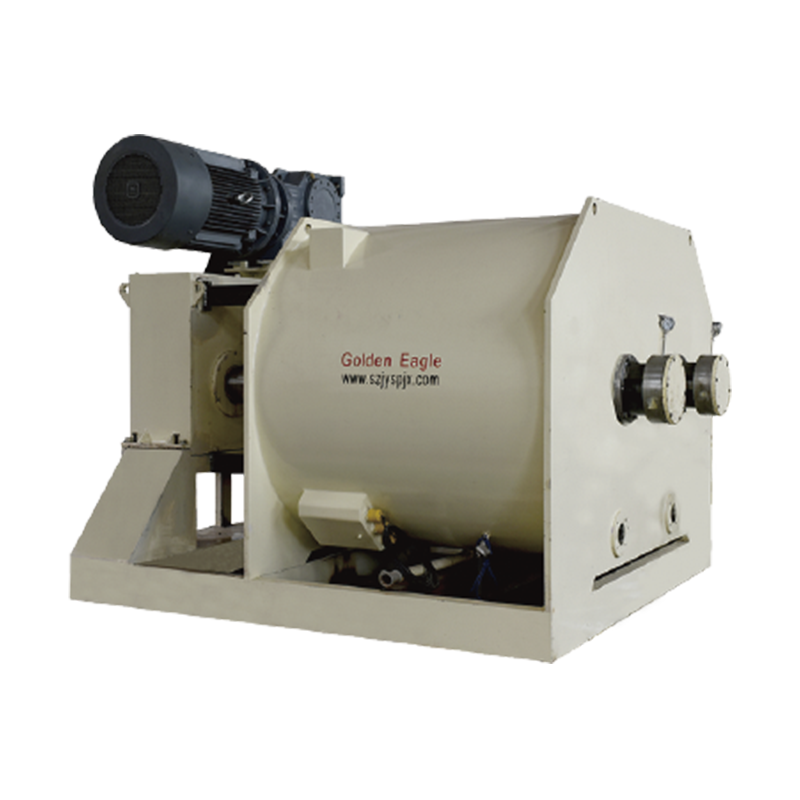
A Mesin Poles Seri PGJ biasanya beroperasi sebagai langkah mekanis terakhir sebelum pengemasan. Kecepatan putaran drum, waktu tunggu, dan interval pemberian dosis perlu disesuaikan dengan ukuran dan bentuk produk tertentu, karena potongan yang terlalu besar atau tidak beraturan akan terpoles secara tidak merata jika kecepatan drum diatur untuk item yang lebih kecil dan lebih seragam.
| Pemolesan Variable | Efek jika Terlalu Rendah | Efek jika Terlalu Tinggi |
|---|---|---|
| Kecepatan putaran drum | Distribusi kilap yang tidak merata | Abrasi permukaan, tepi terkelupas |
| Waktu tinggal | Pembentukan film tidak lengkap | Penumpukan berlebih, permukaan lengket |
| Pemolesan agent dosage | Hasil akhir yang kusam dan tidak merata | Potongan-potongan lengket menggumpal |
Tahapan ini juga berfungsi secara umum peralatan pelapis permen untuk manisan yang ditumis selain coklat, termasuk kacang yang ditumis dengan gula dan produk bergaya dragee, karena mekanisme drum dan prinsip takarannya sebagian besar sama, apa pun bahan pelapisnya.
Sekilas Membandingkan Peran Peralatan
Itu table below summarizes how each machine type fits into the finishing workflow, which is useful when planning line layout or troubleshooting a specific defect.
| Peralatan | Posisi dalam Baris | Keluaran Utama |
|---|---|---|
| Garis Enrobing Coklat | Setelah bagian tengah terbentuk, sebelum terowongan pendingin | Cakupan cangkang dasar seragam |
| Dekorasi Machine | Setelah terowongan pendingin, sebelum set terakhir | Pola, gerimis, atau lapisan warna kedua |
| Pemolesan Machine | Tahap akhir sebelum pengemasan | Kilauan stabil dan perlindungan permukaan |
Saat membuat garis akhir baru, sisakan jarak yang dapat disesuaikan antara pintu keluar terowongan pendingin dan kepala dekorasi. Produk yang keluar dari terowongan terlalu hangat akan luntur di bawah nosel dekorasi, sedangkan produk yang terlalu dingin tidak akan menerima lapisan kedua dengan bersih.
Cacat Permukaan Umum dan Kemungkinan Sumbernya
Cacat pelapisan yang paling terlihat dapat ditelusuri kembali ke salah satu dari sejumlah kecil variabel proses. Meninjau pola suatu cacat, bukan hanya cacatnya saja, biasanya mengarah pada tahap yang bertanggung jawab.
- Garis-garis keabu-abuan atau mekar : biasanya disebabkan oleh kontrol tempering yang buruk sebelum coklat mencapai tirai penyekat, atau siklus suhu selama penyimpanan setelah pengemasan
- Bercak tipis atau telanjang pada cangkang : sering kali disebabkan oleh volume tirai yang terlalu rendah dibandingkan kecepatan sabuk, atau bagian tengah yang terlalu dingin saat memasuki tirai
- Garis dekorasi bergelombang atau patah : biasanya masalah sinkronisasi antara kepala dekorasi dan kecepatan konveyor utama
- Kilauan kusam atau tidak merata setelah dipoles : sering kali disebabkan oleh takaran bahan pemoles yang tidak konsisten atau kecepatan drum yang tidak sesuai dengan ukuran produk
- Produk saling menempel setelah dipoles : umumnya disebabkan oleh kelebihan bahan pemoles ditambah dengan waktu tunggu atau waktu pengeringan yang tidak mencukupi
Karena tahapan-tahapan ini saling berhubungan, maka cacat yang muncul pada tahap pemolesan tidak selalu berasal dari sana. Cangkang yang lapisannya sedikit di bawah pada tahap enrobing, misalnya, dapat meninggalkan tekstur permukaan yang tidak rata sehingga tidak ada penyesuaian pemolesan yang dapat memperbaiki sepenuhnya.
Kebiasaan Perawatan Praktis untuk Hasil yang Konsisten
Peralatan penyelesaian akhir dijalankan dengan sabuk yang bergerak, drum yang berputar, dan sirkulasi coklat cair yang terus menerus, yang semuanya memerlukan perhatian rutin untuk mempertahankan kualitas yang konsisten selama proses produksi yang lama.
- Bersihkan tirai pelapis dan roller bawah di akhir setiap giliran kerja untuk mencegah penumpukan residu yang mengubah berat lapisan seiring waktu
- Periksa ketegangan sabuk pada bagian enrobing dan pendingin setiap minggu, karena sabuk yang kendur mengubah waktu tunggu di bawah tirai
- Periksa nozel dekorasi setiap hari untuk mengetahui adanya penyumbatan sebagian, yang merupakan penyebab umum dan sering diabaikan dari pola gerimis yang tidak konsisten
- Kalibrasi pompa dosis bahan pemoles pada jadwal yang tetap daripada menunggu hingga masalah kilap muncul
- Catat pembacaan suhu unit temper sehingga penyimpangan bertahap dapat diketahui sebelum mempengaruhi keseluruhan batch produksi
Pertanyaan yang Sering Diajukan
Q1: Apa perbedaan antara enrobing dan panning sebagai metode pelapisan?
Enrobing menerapkan pelapisan dengan melewatkan produk di bawah tirai coklat cair, yang cocok untuk potongan yang memerlukan cangkang penuh dan rata. Panning menerapkan pelapisan dalam lapisan tipis sementara produk dijatuhkan dalam drum yang berputar, yang cocok untuk potongan yang lebih kecil atau aplikasi yang lebih memilih lapisan yang lebih tipis dan dapat dibuat.
Q2: Bagaimana waktu dekorasi relatif terhadap terowongan pendingin?
Dekorasi umumnya diterapkan segera setelah cangkang dasar keluar dari terowongan pendingin, sementara permukaannya masih memiliki sedikit kelengketan. Hal ini memungkinkan lapisan dekorasi menyatu tanpa cangkang dasar kehilangan bentuknya atau dekorasi tercoreng saat bersentuhan.
Q3: Mengapa pemolesan terkadang mengurangi kilap alih-alih memperbaikinya?
Hal ini biasanya terjadi bila takaran bahan pemoles terlalu tinggi untuk waktu tunggu yang tersedia, sehingga meninggalkan lapisan tipis yang tidak rata atau lengket, bukan lapisan halus. Mengurangi sedikit dosis atau memperpanjang waktu tunggu biasanya dapat menyelesaikan masalah.
Q4: Dapatkah satu lini menangani berbagai bentuk produk tanpa perubahan besar?
Banyak garis finishing yang dapat menangani berbagai bentuk yang wajar hanya dengan penyesuaian kecepatan sabuk dan volume tirai. Namun, perubahan signifikan dalam ukuran atau berat potongan biasanya memerlukan penyesuaian kecepatan drum pada tahap pemolesan dan juga tinggi nosel pada tahap dekorasi.
Q5: Apa yang menyebabkan berat lapisan melayang selama proses produksi yang lama?
Penyimpangan suhu yang bertahap dalam reservoir coklat yang bersirkulasi adalah penyebab paling umum, karena viskositas berubah seiring suhu bahkan dalam kisaran yang sempit. Pemeriksaan suhu rutin di tirai, tidak hanya di tangki peleburan, membantu mengetahui hal ini sebelum mempengaruhi hasil.